聚氨酯与金属粘接件发生脱胶或脱层时,应先确认分离位置,再检查受力、金属表面、材料体系和制造过程,最后用匹配工况的样件试验验证改进。 仅凭金属上有没有残胶,不能直接认定供应商责任;提高硬度或换一种胶,也不能替代失效分析。
本文面向设备设计与采购人员,适用于浇注型聚氨酯(CPU)与金属结合的耐磨板、缓冲块、包胶轮及带嵌件零件。文中的“脱胶”是现场常用说法,可能对应界面分离、胶层内部破坏、聚氨酯本体撕裂或金属表层脱落,处理方法并不相同。
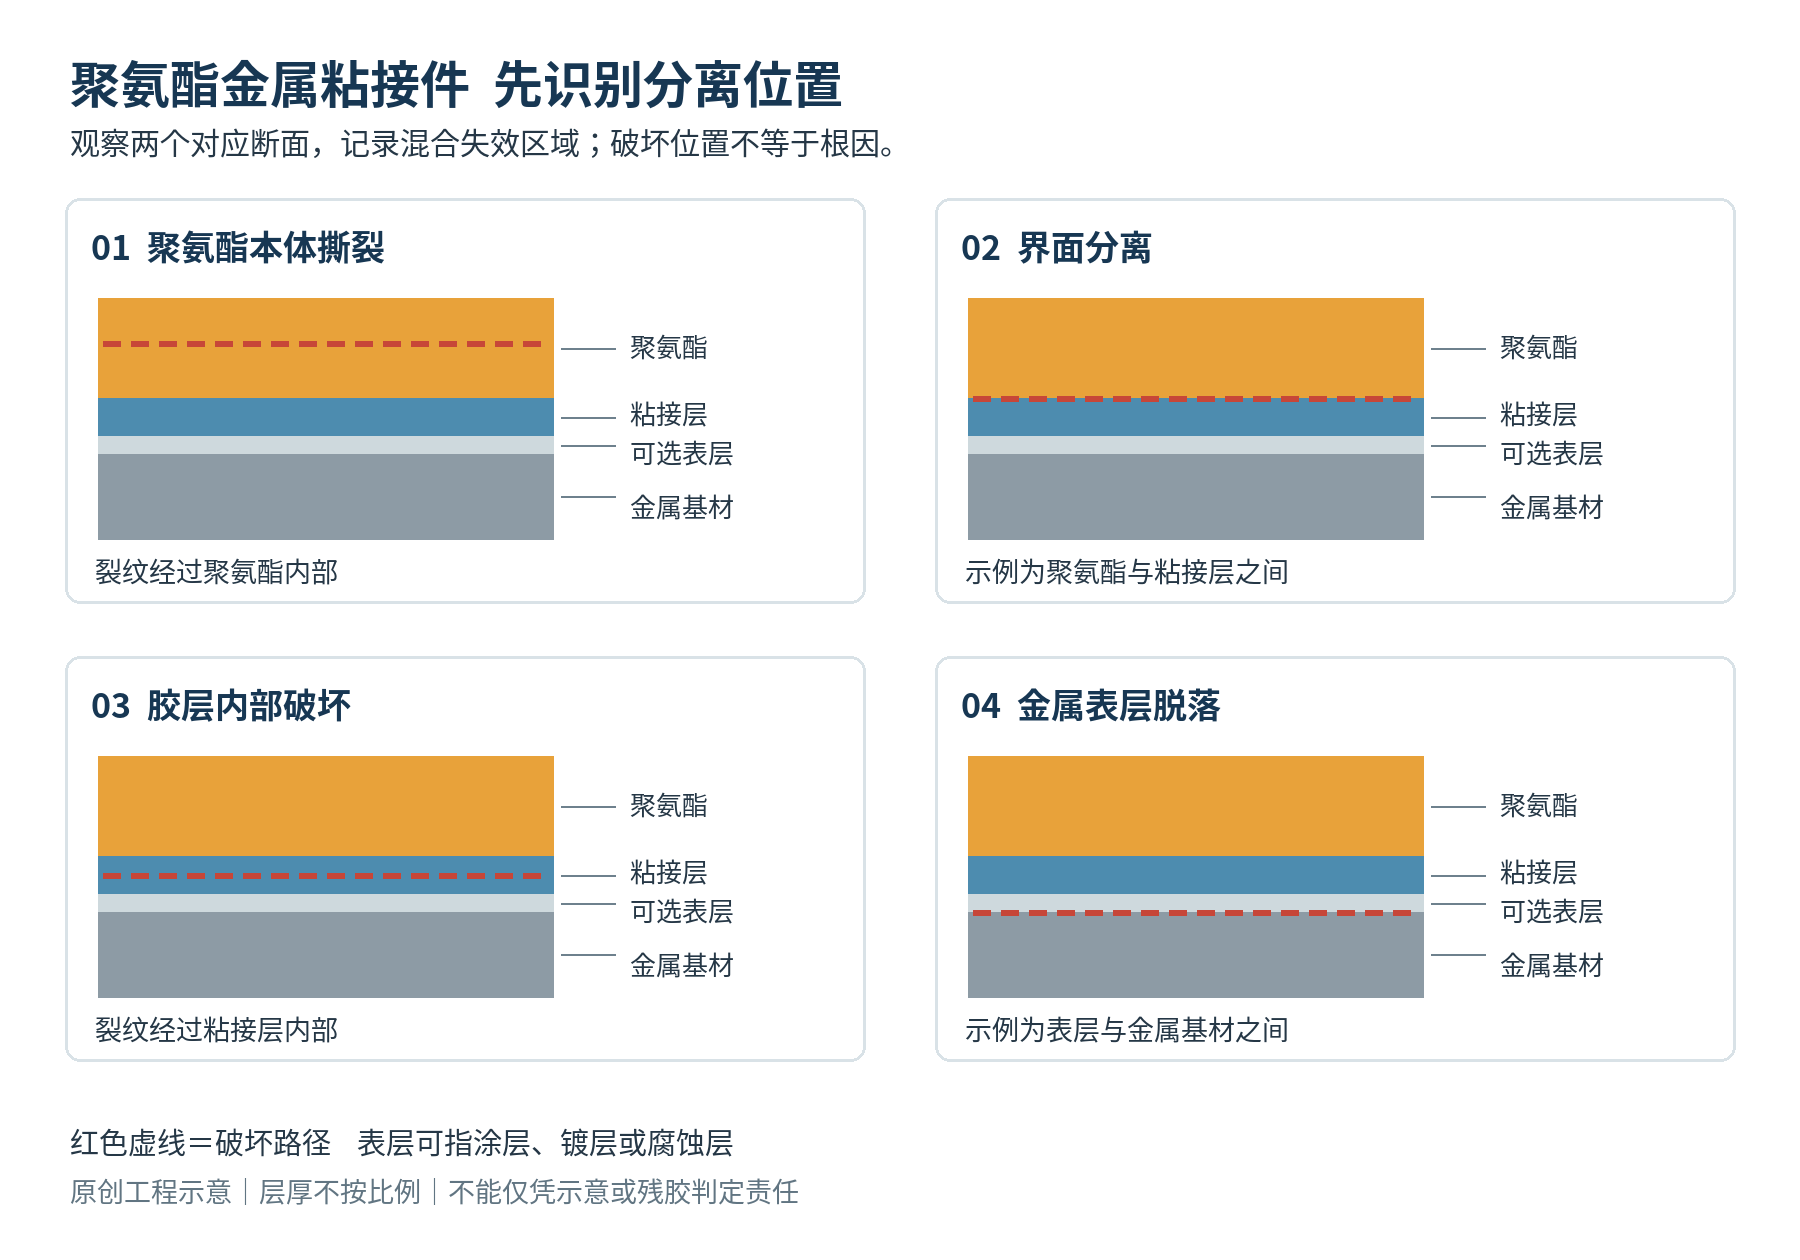
一 先判断聚氨酯金属粘接件在哪里分离
同一零件可能存在多种失效区域。检查时应把两个对应断面放在一起观察,标出位置、面积范围及最先出现裂纹的边缘。薄胶层、底涂或污染膜不一定能靠肉眼辨清,必要时再做放大观察和材料分析。
| 观察到的现象 | 可以支持的初步判断 | 接下来核查什么 |
|---|---|---|
| 金属侧仍留有聚氨酯,断面经过聚氨酯内部 | 该区域可能是聚氨酯本体撕裂 | 材料撕裂与疲劳表现、局部变形、缺口及过载 |
| 分离沿金属与底涂或粘接层之间发生 | 可能存在金属侧界面失效 | 污染、锈蚀、表面准备、底涂适配及边缘受力 |
| 粘接层留在金属侧,聚氨酯侧分离 | 可能存在聚氨酯侧界面失效 | 材料与粘接体系匹配、涂覆与浇注时序、固化及使用环境 |
| 可辨识的粘接层在两侧都有残留 | 可能是胶层内部破坏,也可能混有其他失效 | 先确认残留物性质,再查膜层状态、固化和实际载荷 |
| 聚氨酯连着漆膜、镀层或腐蚀层一起脱落 | 可能是金属表层或其与基材的连接失效 | 原有表层的附着状态、腐蚀及旧芯维修历史 |
金属上残留聚氨酯,只能说明观察区域的破坏路径,不能证明整个粘接面合格。胶层留在金属上,也不能反推“金属处理一定有问题”。 破坏形态描述与根因判断是两项工作。有关胶接破坏类型的命名,可参考 ISO 10365:2022 胶粘剂主要破坏类型的命名;表中排查方向是工程建议,不是该标准给出的责任判定规则。[1]
二 拆卸和清理前保留哪些失效证据
在按设备检修要求完成停机与隔离后,先拍照,再拆卸。照片应覆盖安装全景、最早脱层的位置、两个对应断面,并放入尺寸参照。标注运动方向、承载侧和零件朝向,避免样件送到供应商后失去位置关系。
不要先把钢板磨到露出新鲜金属。打磨、溶剂清洗和除锈会改变断面,可能清除污染物、腐蚀产物或薄胶层。已经处理过的部位,要记录所用工具和清洗剂;潮湿样件的保存方式应与分析方确认。
随样件提供图纸版本、批次、安装日期、累计工时或循环数、零件温度、接触介质,以及近期是否更换配合件或调整装配。实测值、估计值和未知项分开写。维修时强行撬开形成的损伤,也要与运行中形成的脱层区分记录。
三 设计人员重点检查边缘剥离和支撑条件
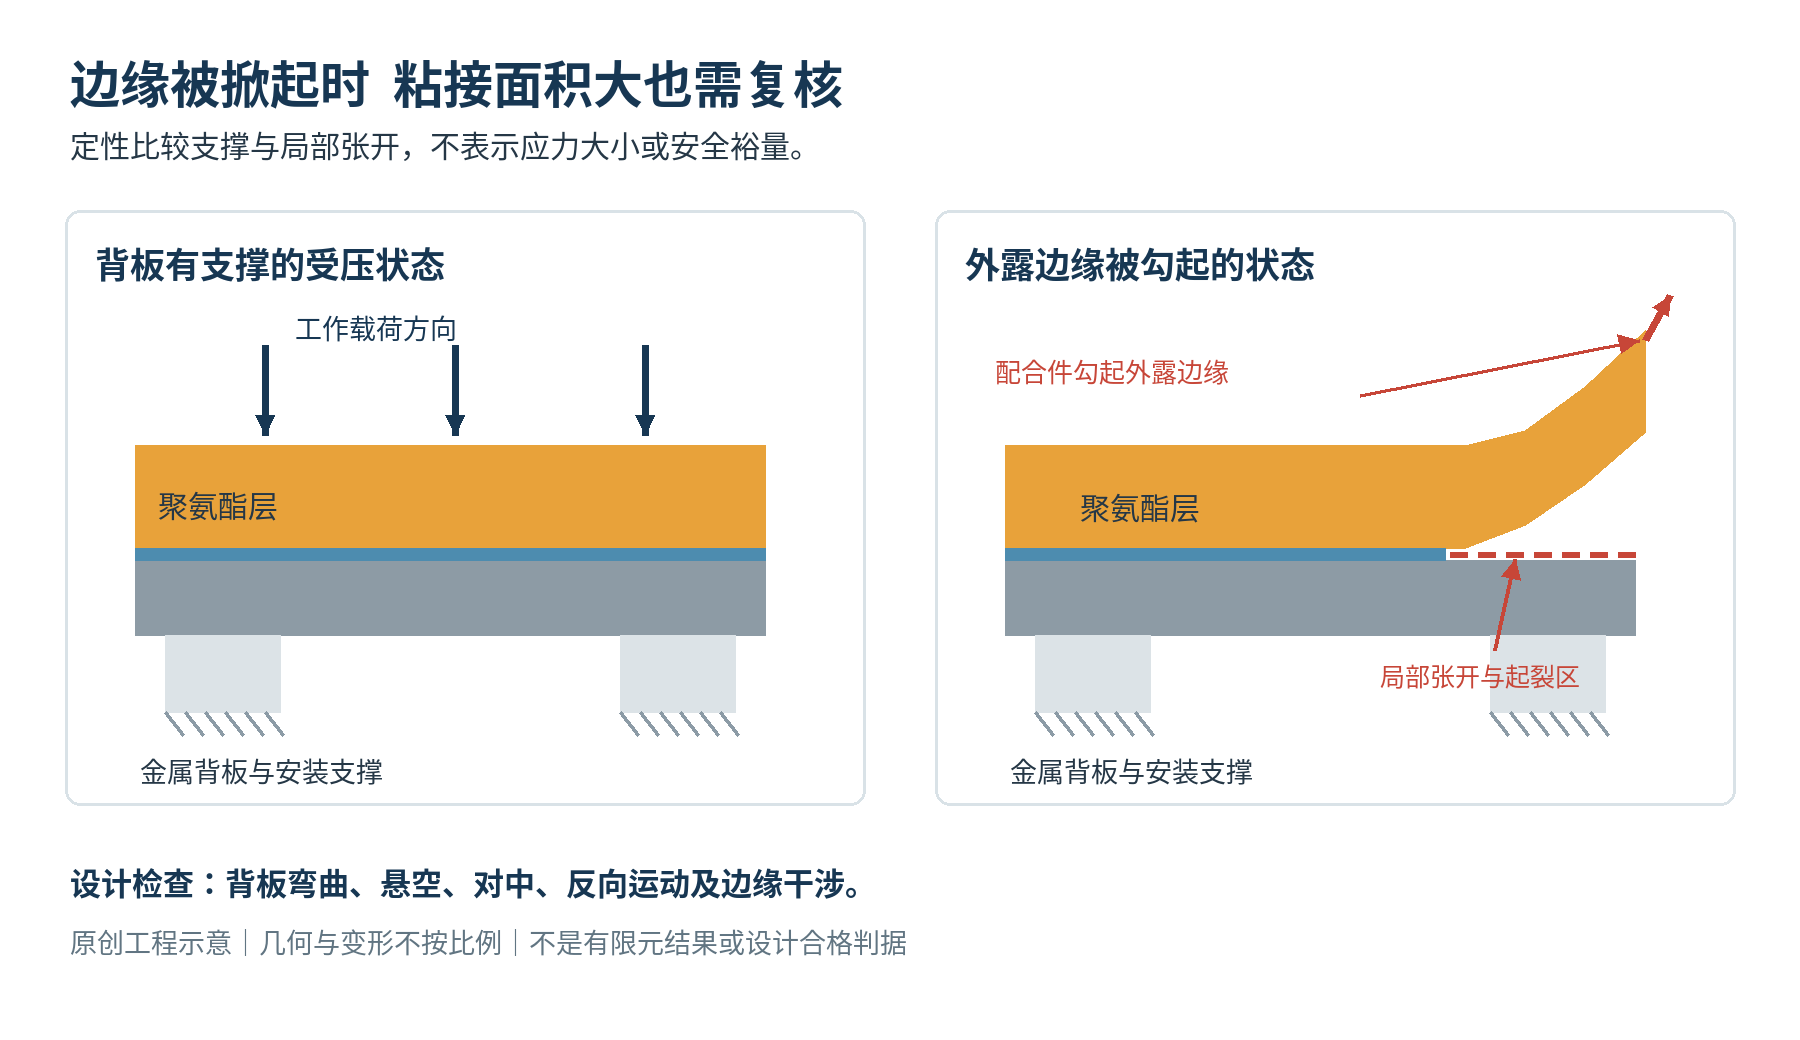
粘接面积大,并不意味着边缘安全。背板弯曲、安装偏斜、悬空或配合件勾住外露边缘,都可能使裂纹从局部开始扩展。原本按受压设计的耐磨垫,在反向运动或卸载时也可能出现局部拉开。
3M 的专业技术公告《Joint Design for Structural Adhesives》提出,接头设计应关注载荷分担,并尽量减少剥离与劈裂。[2] 这里引用的是一般胶接设计原则,不代表其中某种胶或膜厚适合当前浇注型聚氨酯零件。
设计评审建议在装配图上逐项标注:
- 载荷路径: 力从接触面经聚氨酯传到金属芯的方向,包括反向运动、启动冲击和偏载。
- 边缘与支撑: 包覆层是否悬空,钢背是否弯曲,外露角部是否可能被刮起。
- 安装状态: 定位、紧固、对中及配合间隙是否与设计一致,有没有装配干涉。
- 可验证的修改: 是否需要调整支撑、过渡形状或机械限位,并复核其对变形和制造的影响。
例如,某耐磨板在更换导向件后出现角部翘起,应先核对接触痕迹、对中和变更时间,再讨论是否更换粘接体系。这是排查顺序示例,不是库毕斯客户案例。
需要理解两种材料如何分工,可阅读聚氨酯与金属的性能差异和复合结构设计。
四 材料和工艺为什么不能只用硬度来规定
相同邵氏硬度的聚氨酯,撕裂、疲劳、耐介质和生热表现仍可能不同。硬度说明材料抵抗压入的特性,不能单独代表粘接强度。提高硬度是否有益,要结合实际变形、受力和材料体系判断。
温度也应记录到零件附近或零件本身。环境气温不能代替包胶轮或缓冲块的实际温度。对油、水和清洗液,应提供名称、浓度、接触时间和温度;间歇清洗及冷热循环也属于工况。选材输入可参照聚氨酯浇注件如何结合真实工况选材,温度评审可结合聚氨酯弹性体耐高低温区间进一步展开。
制造评审应覆盖实际金属材质及表层、表面准备后的防污染控制、底涂与粘接体系、涂覆时序、浇注和固化记录。具体处理参数应依据经验证的工艺确定,不宜在采购单中照抄其他材料的喷砂、膜厚或固化条件。
更换聚氨酯体系、金属镀层、粘接剂或固化路线时,应按双方约定进行变更评审。TPU 注塑件的资料,不能直接证明 CPU 浇注件适用;同一胶粘剂名称也不能替代实际组合的验证。
五 采购询价应提供哪些资料
把“粘牢、不脱胶”转化为可验证的要求,才能让不同供应商按同一范围报价。设计人员负责确认功能和载荷,采购人员负责把技术版本、交付证据和商务边界落实到文件中。
| 采购资料 | 建议写清的内容 | 用途 |
|---|---|---|
| 图纸与装配 | 零件号、版本、2D或3D图、接触区、运动方向 | 识别边缘载荷与尺寸要求 |
| 金属芯及表层 | 牌号、镀层或涂层、新芯或旧芯、维修历史 | 确认实际粘接对象 |
| 使用工况 | 载荷与频率、冲击、实测温度、介质与清洗 | 确定材料与验证条件 |
| 现有失效 | 成对断面、安装照片、发生位置及运行记录 | 保留可比较的失效证据 |
| 交付与追溯 | 批次标识、尺寸硬度报告、约定试验记录 | 支持样件批准和量产追踪 |
| 报价范围 | 新金属芯、包覆、模具、试验、运输分别列项 | 避免把不同供货范围直接比价 |
| 验收与变更 | 方法、条件、判据、不合格处理、变更通知 | 让合格与否有明确依据 |
不要求供应商公开保密配方,也可以要求其提供足以核对材料版本、工艺变更和检验结果的记录。定制范围可参考库毕斯定制化解决方案,具体交付内容仍以项目约定为准。
旧金属芯重新包胶要单独约定
旧芯应先检查变形、定位面磨损、裂纹、腐蚀,以及去除旧胶后可能暴露的损伤。明确由谁判定可用、接收标准是什么、拒收件如何处置,再确认翻新价格。曾经成功返修的旧芯,不能证明其他回收芯也适合复用。对于轮辊类零件,还应核对轮芯尺寸和使用方式,可参照包胶轮产品页沟通应用范围。
六 聚氨酯金属粘接强度怎样验证
先确定试验要回答的问题,再选择方法。 试片可用于比较材料与工艺方案;实际零件或装配试验用于核查边缘、支撑和工作变形。两类结果可以互相补充,不能直接等同。
可供技术评审参考的标准
以下是相关标准的公开范围信息,不是试验操作规程。实际采用前,应由负责工程师或实验室核对完整标准、材料适用性和合同要求。
| 标准 | 可参考的方向 | 对本项目的使用边界 |
|---|---|---|
| GB/T 7760—2003 [3] | 橡胶与硬质板材的90°剥离评价 | 官方平台核验时显示现行;不能仅凭标题认定适合所有CPU零件 |
| ISO 813:2019 [4] | 橡胶与刚性基材的90°剥离评价 | 主要面向实验室试样;公开摘要说明不适用于通常高于85 IRHD的高硬度橡胶 |
| ASTM D429-14(2023) [5] | 橡胶与刚性基材结合的多种试验构型 | 应写明所用方法及条件,不能只写“按D429检测” |
IRHD 与 Shore A、Shore D 是不同硬度标尺,不应把 85 IRHD 直接写成 85A。对于高硬度聚氨酯、厚包覆层或复杂嵌件,应先确认能否制备和加载适用试样。采用修改方法时,应如实注明偏离项,不宜直接宣称完全符合原标准。
比较数据还要核对单位。剥离结果常按试样宽度归一化,拉伸或剪切结果可能按面积归一化;不同构型的数据不能直接换算成实际零件的允许载荷。上述标准的公开介绍,也不能替代项目的验收限值。
样件验收至少写明六项
- 样件身份: 数量、金属状态、材料和图纸版本,试片与成品的差别。
- 加载条件: 夹具、方向、速度或频率、载荷及持续时间。
- 环境条件: 温度、介质、预处理和恢复条件。
- 观察方法: 分离位置、损伤范围、位移及永久变形怎样测量。
- 合格判据: 在什么时点、按什么规则作出接受或拒收决定。
- 量产衔接: 批次追溯、抽检及材料或工艺变更后的复核要求。
一次室温试验通过,不能自动证明循环冲击、热湿或油液中的使用寿命。若应用同时存在多项因素,应根据风险安排有针对性的预处理、循环或装配验证。验收值应在试验前确定,并保留异常结果和对照件记录。
七 设计与采购常见问题
1 金属上残留聚氨酯就代表粘接合格吗
不能。它提示该区域可能发生聚氨酯本体撕裂,仍需检查其他区域,并结合试验载荷与验收要求判断。
2 换更强的胶能解决聚氨酯脱胶吗
不一定。金属表面、聚氨酯体系、制造过程、边缘受力和环境都可能参与失效。应先确认分离层次,再选择需要验证的改进项。
3 提高硬度能避免包胶层脱落吗
不能仅凭硬度判断。硬度改变可能影响零件变形与接触状态,但粘接能力仍需针对实际材料、工艺和装配验证。
4 只有一份粘接强度报告够采购验收吗
还要核对试验方法、试样、单位、预处理及其与成品的关系。报告应与约定的验收条件对应,不能只比较一个最大数值。
5 旧芯可以直接寄来重新包胶吗
建议先提交尺寸、照片和使用历史,确认接收检查要求。旧芯能否复用,取决于实际损伤、尺寸和表层状态。
6 样件通过后量产还要控制什么
继续控制批准版本、批次、关键检验和变更记录。样件结论仅覆盖已记录的试验条件,量产一致性仍需持续核查。
八 向库毕斯提交粘接件评审需求
如需开发或改进聚氨酯金属粘接件,请通过库毕斯联系页面提交图纸、金属芯资料、失效照片和使用工况,并注明是新件开发、现有件改进还是旧芯重新包覆。新项目可先提供预期载荷、运行环境与拟定验收要求。
涉及客户图纸、设备信息和定制结构时,可先沟通保密要求,再确认资料交付方式。材料、结构、样件计划与报价范围按具体项目评审,避免用通用硬度或单项强度代替适用性验证。
参考标准与专业资料
[1] ISO 10365:2022 — Adhesives — Designation of main failure patterns。用于核对胶接破坏类型的命名范围。
[2] 3M — Joint Design for Structural Adhesives,Technical Bulletin,2017年11月。用于参考胶接接头受力与结构设计原则。
[3] GB/T 7760—2003 — 硫化橡胶或热塑性橡胶与硬质板材粘合强度的测定 90°剥离法。国家标准全文公开系统公开信息。
[4] ISO 813:2019 — Rubber, vulcanized or thermoplastic — Determination of adhesion to a rigid substrate — 90 degree peel method。用于核对剥离方法的公开范围与硬度限制。
[5] ASTM D429-14(2023) — Standard Test Methods for Rubber Property—Adhesion to Rigid Substrates。用于核对刚性基材粘合试验的相关方法范围。